


Ym maes gweithgynhyrchu PCB dwysedd uchel a dibynadwyedd uchel, mae llawer o brosesau allweddol sy'n pennu sefydlogrwydd hirdymor cynhyrchion wedi'u cuddio y tu mewn i sianeli anweledig. Mae twll plwg resin yn broses mor graidd o "amaethu mewnol" yn union - nid yw'n cymryd rhan yn uniongyrchol mewn trosglwyddo signal, ac nid yw ychwaith yn bwynt gwerthu mewn ymddangosiad, ond mae'n pennu'n uniongyrchol ddibynadwyedd hirdymor byrddau dwysedd uchel, byrddau amledd uchel, a chynhyrchion diwydiannol modurol. Mae PCB â chylched arwyneb cyflawn ac ymddangosiad llyfn, os nad yw'r tyllau'n cael eu llenwi'n iawn, yn dueddol o sodro rhithwir, cracio twll, delamination, a hyd yn oed sgrap bwrdd cyfan mewn sodro reflow dilynol, sioc thermol, neu amgylcheddau dirgryniad hirdymor.
Diffiniad craidd a ffin dechnegol twll plwg resin
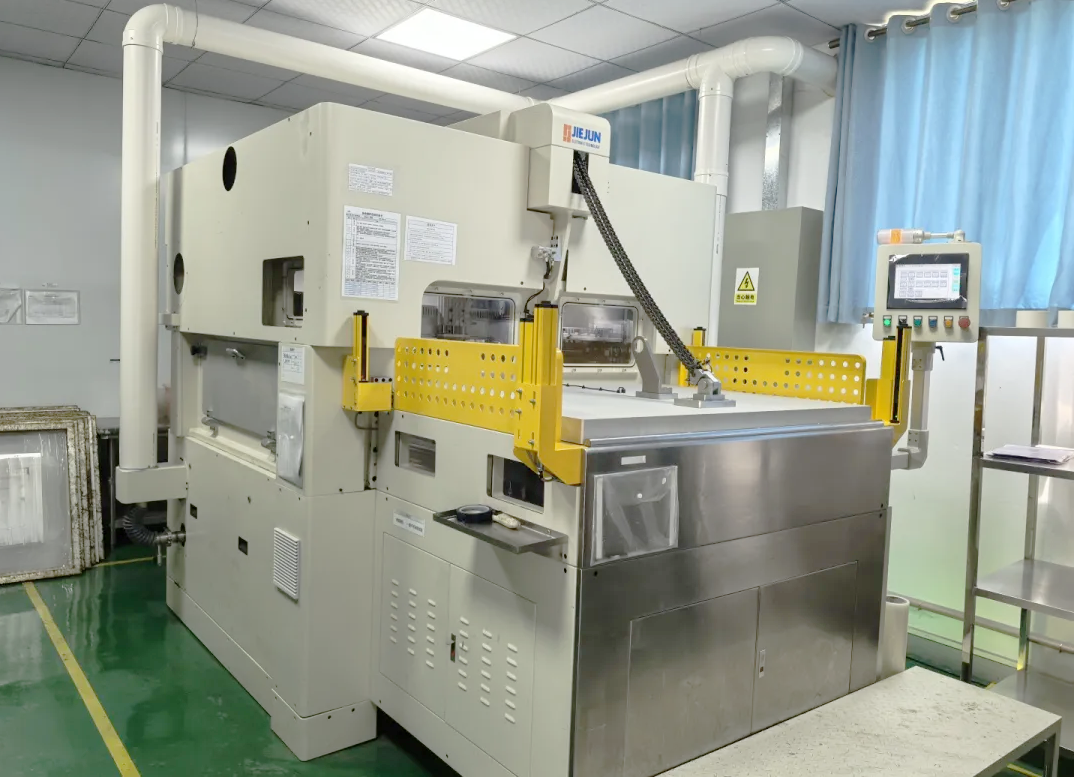
Mae twll plwg resin yn broses fanwl mewn gweithgynhyrchu PCB lletrwy dyllau, tyllau dall, neu dyllau claddedigyn cael eu llenwi'n llwyr â deunydd resin epocsi arbenigol, wedi'i halltu a'i falu i wneud y twll twll yn fflysio'n llwyr ag wyneb y bwrdd. Mae'n wahanol i dyllau plwg mwgwd solder cyffredin, tyllau plwg inc, a thyllau plwg electroplatio. Nid rhwystro agoriad y twll yn unig yw ei nod craidd, ond i gyflawni llenwi dwysedd uchel, heb geudod y tu mewn i'r twll.
Yn ôl safonau'r diwydiant, rhaid i dyllau plwg resin cymwys fodloni tri dangosydd caled ar yr un pryd:
Ni ddylai'r llawnder llenwi fod yn llai na 95%, ac ni chaniateir unrhyw wagleoedd;
Ar ôl malu, rheolir garwedd wyneb y twll o fewn 5 μ m i sicrhau gwastadrwydd absoliwt arwyneb y plât;
Mae'r resin wedi'i fondio'n dynn i'r haen gopr ar y wal mandwll, ac nid oes unrhyw ddadlaminiad na datodiad ar ôl profion beicio thermol.
 |
Dadosod proses lawn: o lanhau waliau twll i malu wyneb
Mae cynnyrch terfynol tyllau plwg resin yn dibynnu hanner ar ddewis deunydd a hanner ar reoli prosesau. Bydd unrhyw wyriad mewn unrhyw gam yn gosod peryglon cudd mewn prosesau dilynol.
Proses cyn triniaeth: Ar ôl drilio, bydd burrs gweddilliol, staeniau drilio, a haenau ocsid ar wal y twll. Os na chaiff ei dynnu'n drylwyr, bydd yr adlyniad rhwng y resin a'r wal gopr yn cael ei leihau'n fawr. Safon y diwydiant yw rheoli garwedd Ra y wal mandwll o dan 0.8 μ m, cael gwared ar amhureddau trwy lanhau plasma neu lanhau cemegol, a sicrhau bod y mandwll yn hollol sych er mwyn osgoi dal lleithder gweddilliol nwy a ffurfio gwagleoedd dilynol.
Proses llenwi gwactod: Rhowch y PCB mewn amgylchedd gwactod o 50Pa i 80kPa, defnyddiwch bwysau negyddol i wacáu'r aer yn llawn y tu mewn i'r twll, ac yna chwistrellu resin gludedd isel i'r twll trwy offer arbenigol. Ar gyfer micropores sydd â chymhareb dyfnder i ddiamedr sy'n fwy na 8:1, mae'r diwydiant yn gyffredinol yn mabwysiadu proses llenwi eilaidd i osgoi dal aer y tu mewn yn ystod y llenwad cyntaf, gan sicrhau y gellir llenwi dwysedd uchel hefyd y tu mewn i'r twll dwfn.
Proses halltu: Rhaid i'r resin thermosetting ddefnyddio cromlin gwresogi cam, gan gynyddu'n raddol o 80 gradd i 120 gradd ac yna i 150 gradd, a dal am 40 i 60 munud i osgoi anweddiad cyflym o'r toddydd resin a ffurfio swigod mewnol oherwydd gwresogi cyflym. Ar ôl ei halltu, mae angen gwirio calorimetreg sganio gwahaniaethol DSC i wirio'r radd halltu i atal y resin rhag halltu'n anghyflawn rhag meddalu a chwympo mewn prosesau tymheredd uchel dilynol.
Proses malu: Defnyddir olwyn malu diemwnt ar gyfer gweithrediad segmentiedig. Yn gyntaf, defnyddir malu garw i gael gwared ar y rhan fwyaf o'r resin gormodol, ac yna defnyddir malu mân i reoli'r garwedd arwyneb o fewn 5 μ m. Rhaid rheoli'r swm malu yn fanwl gywir. Bydd swm malu annigonol yn arwain at allwthiadau gweddilliol sy'n effeithio ar gynhyrchiad dilynol y gylched. Bydd swm malu gormodol yn tynnu'r resin i ffwrdd yn uniongyrchol wrth agor y twll, gan achosi diffygion na ellir eu gwrthdroi.
|
|
|
Rhesymeg dewis deunydd ar gyfer gwahanol senarios
Ni ellir cyffredinoli'r dewis deunydd ar gyfer tyllau plwg resin. Mae angen cyfateb y system resin cyfatebol yn ôl y senario cais cynnyrch er mwyn dod o hyd i'r ateb gorau posibl rhwng perfformiad, effeithlonrwydd, a chost.
Ar gyfer byrddau aml-haen gradd diwydiannol cyffredin, mae'n well gan resin epocsi safonol wedi'i addasu, gyda gludedd wedi'i reoli o dan 500mPa · s a gwerth Tg uwchlaw 150 gradd, er mwyn sicrhau bod y perfformiad llenwi sylfaenol yn cyfateb i gyfernod ehangu thermol FR-4 swbstrad;
Ar gyfer byrddau amledd uchel, modiwlau pŵer, a chynhyrchion â gofynion afradu gwres uchel, gellir ychwanegu powdr micro silicon neu lenwwyr alwminiwm ocsid at y resin i wella'r dargludedd thermol cyffredinol heb leihau inswleiddio, a chynorthwyo'r bwrdd cylched i afradu gwres yn gyflym;
Ar gyfer archebion ar raddfa fawr sy'n mynd ar drywydd effeithlonrwydd llinell gynhyrchu, gellir defnyddio resin UV y gellir ei wella i sychu'r wyneb mewn ychydig eiliadau o dan amodau golau tonfedd 365nm a 300-500mJ / cm ², gan fyrhau'r cylch cynhyrchu yn fawr;
Mewn senarios dibynadwyedd uchel megis electroneg modurol ac awyrofod, rhaid dewis resinau thermosetting. Trwy broses wresogi a halltu cam cyflawn, sicrheir y cryfder gludiog rhwng y resin a'r wal twll, gan fodloni'r gofynion ar gyfer defnydd hirdymor mewn amgylcheddau garw.
Achosion cynnyrch nodweddiadol a chymwysiadau diwydiant
Mae poblogeiddio technoleg twll plwg resin bob amser wedi troi o amgylch y ddau gyfeiriad o "weirio dwysedd uchel + gofynion dibynadwyedd uchel", ac mae bellach wedi dod yn gyfluniad safonol mewn llawer o feysydd pen uchel.
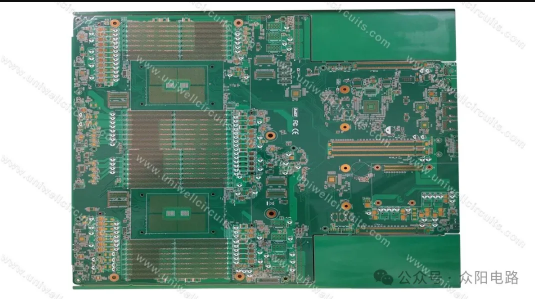
Mewn mamfyrddau gweinydd AI, mae nifer fawr o fyrddau lefel uchel gyda mwy nag 20 haen yn defnyddio'r broses plygio resin twll wedi'i gladdu yn yr haen fewnol. Os nad yw'r tyllau mewnol HDI wedi'u claddu wedi'u llenwi â resin, ni ellir rheoli faint o glud yn yr haen dielectrig yn gywir yn ystod y cywasgu dilynol, a all arwain yn hawdd at gludiad annigonol mewn rhai ardaloedd ac arwain at ddadlaminiad uniongyrchol yn ystod profion effaith oer a phoeth dilynol. Mae cyn llenwi'r tyllau claddedig â resin nid yn unig yn sicrhau cywirdeb aliniad interlayer, ond hefyd yn datrys problem y diwydiant o lenwi haenau dielectrig tenau yn anwastad, sef un o'r prosesau allweddol yn y gweithgynhyrchu bwrdd cyfrifiadurol pen uchel presennol.
|
|
Yn y PCB synhwyrydd ADAS ar y bwrdd, mae'r broses twll plwg resin yn galluogi'r cynnyrch i basio dros 500 o brofion cylchred thermol yn llwyddiannus o -55 gradd i 125 gradd. Mae'r mandyllau wedi'u llenwi wedi'u selio'n llwyr, gan atal nwyon cyrydol ac anwedd dŵr rhag mynd i mewn i'r wal gopr a'i chyrydu. Ar yr un pryd, mae'r resin yn amsugno rhywfaint o straen thermol, gan leihau'n fawr y risg o gracio mandwll a phlygu plât, gan fodloni gofynion llym methiant sero mewn electroneg modurol.
Yn y bwrdd amledd uchel tonnau milimetr 5G, mae tyllau plwg resin yn disodli vias gwag traddodiadol, gan leihau adlewyrchiad signal a newidiadau rhwystriant a achosir gan aer y tu mewn i'r tyllau, gan wneud i signalau amledd uchel wanhau'n fwy llyfn yn ystod y trosglwyddiad, gan wella perfformiad cyfanrwydd y signal yn effeithiol yn y band amlder tonnau milimetr.
Mewn byrddau electroneg defnyddwyr HDI, mae tyllau plwg resin yn cael eu cyfuno â phrosesau platio copr ar dyllau dilynol i gyflawni dyluniad twll disg POFV yn uniongyrchol, gan ganiatáu i badiau BGA ddisgyn yn uniongyrchol uwchben y tyllau trwy heb feddiannu gofod gwifrau ychwanegol i'w hosgoi. O fewn ardal bwrdd cyfyngedig, mae'r dwysedd gwifrau yn cynyddu mwy na 30%, sef y broses ategol graidd ar gyfer dyluniad ysgafn presennol ffonau smart.